


Покупка оборудования с пикосекундным лазером требует точного расчета, а не импульсивного выбора. Запрос «пикосекундная лазерная машина» часто приводит к красивым рекламным обещаниям. Однако внешний вид установки не показывает ее реальную производительность. Важная проверка длительности импульса, длины волны, напряжения питания и стабильности частоты. Эти параметры определяют качество обработки металла, керамики, стекла или кожи. Материал имеет значение. Универсальных настроек почти не бывает.
Надёжный поставщик предоставляет технический паспорт, протоколы испытаний и понятные условия гарантии. Попросите провести демонстрацию на самостоятельной заготовке. На поверхности следует отсутствовать глубокие подпалины, лишние сколы и обеспечить зону перегрева. Обратите внимание на размер рабочей области, систему охлаждения и удобное программное управление. Хорошо, если инженер разум придерживается простых слов. Это практический показатель опыта.
Не стоит оценивать машину только по производительности. Более высокая энергия импульса не всегда означает лучший результат. Еще более важны точность и стабильность получения. проверять доступность расходных материалов, обучения и сервисного обслуживания. Уточните срок поставки запасных частей. Одна деталь может остановить производство.
Полезно сравнить несколько коммерческих предложений. Сравнивайте комплектацию, а не только цену. Ошибки возможны даже у опытных покупателей. Поэтому оставьте результаты испытаний и зафиксируйте обещанные параметры в договоре. Окончательный выбор должен основываться на измеримых данных, безопасности и долгосрочной поддержке.
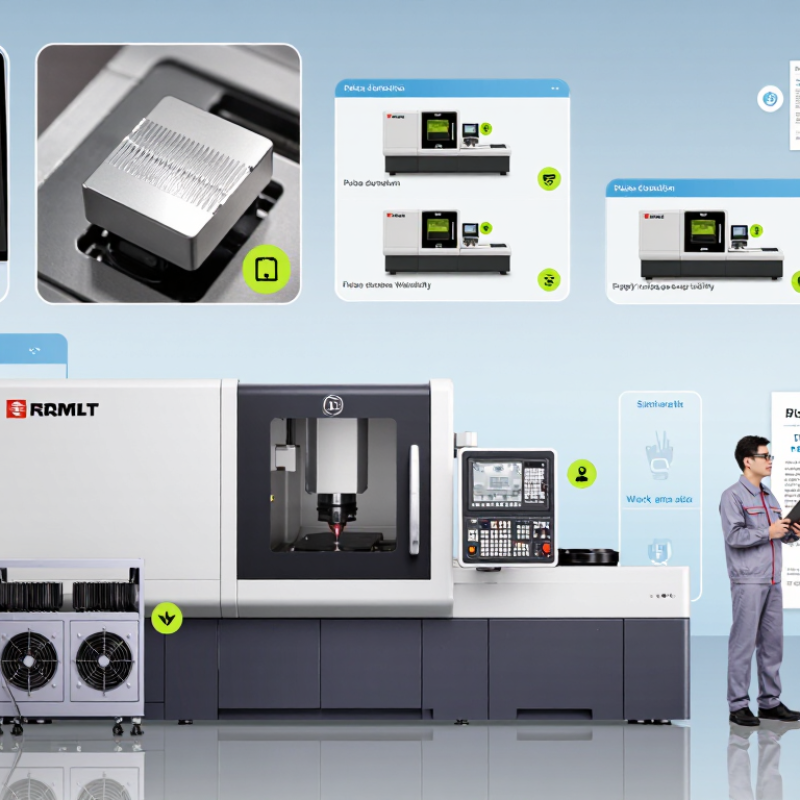
Пикосекундный лазерный импульс длительностью в триллионные доли секунды. Энергия быстро передаётся мишени и вызывает фотоакустический эффект. Это оборудование для удаления татуировок, коррекции пигментации и некоторых косметологических процедур. В отдельной задаче используйте его для обработки тонких материалов. Результат зависит от длины волны, типа пигмента, состояния кожи и настроек режима.
Покупая такую машину, важно проверить не только заявленную мощность. Запросите технический паспорт, сведения о калибровке и документы по безопасности. Уточните диапазон длины волны, мощность импульса, повторение колебаний и размер светового пятна. Полезно видеть работу системы на демонстрационном образце. Слишком низкая цена иногда означает слабую сервисную поддержку или дорогие дорогостоящие детали. Это стоит просчитать заранее.
Оператору необходимо профильное обучение, очки и понятный протокол. В шкафу предусмотрена внешняя вентиляция, предупреждающие знаки и регулярное техническое обслуживание. Не каждый пигмент реагирует одинаково. Иногда требуется несколько сеансов, состояние кожи становится менее ожидаемым. Я бы не выбирал аппарат только по рекламному обещанию «без риска». Даже точная технология требует тщательного наблюдения за изменениями, пробными воздействиями и наблюдения специалиста.
Покупку стоит начинать не с действий, а с материалами и требуемого результата. Для тонких отметок обычно важны длительность импульса, энергия, частота повторения и длина волны. Пикосекундный источник должен давать стабильный импульс, что имеет не только впечатляющее значение в рекламной таблице. Попросите протокол измерений. В нем должны быть указаны реальные значения, допуски и условия теста.
Отчёт MarketsandMarkets Рынок сверхбыстрых лазеров в 2024 году оценивает среднедовой рост этого сегмента примерно на 10%. Это расширение выбора, но усложняет сравнение. Проверьте качество пучка M², диаметр пятна, рабочее поле и скорость компьютера. Также укажите охлаждение, источники ресурсов и доступность ресурсов. Для серийной работы важна повторяемость результата после нескольких часов нагрева.
Маленькая деталь.
В продолжении предлагается обработать вашу заготовку. Измерьте ближнюю зону термического воздействия, введите и контрастируйте под микроскопом. Отчёты Фраунгофера в ультракороткоимпульсной методике отмечают снижение нагрузки на окружающую среду, но эффект зависит от энергии, импульса и материала. Это часто упускают.
Я бы не принял решение по одному изображению: Следующие последующие детали лучше показать стабильность.
Проверьте также программное обеспечение, фиксатор ремня и сервисный регламент. Иногда более медленная установка дает меньший брак и меньше обходится производством.
Как купить машину с пикосекундным лазером?
Поставщиков ищут через отраслевые выставки, профильные каталоги и рекомендации технологий. Случайные объявления требуют особой осторожности. Запросите юридические реквизиты компании, адрес производства и документы на оборудование. Надёжный продавец подробно отвечает на технические вопросы. Это не ограничивает страну сборки, срок поставки и условия гарантий.
Попросите провести видеодемонстрацию вашего материала. Проверьте качество резки, размер рабочей зоны и стабильность импульса. Важно просмотреть серийный номер источника, протоколы испытаний и руководство на английском или английском языке. Свяжитесь как минимум с двумя прежними клиентами-поставщиками. Уточните, как быстро приезжает инженер и есть ли на складе запасные детали. Красивый сайт ничего не доказывает.
Сопоставляйте не только цену станка. Учитывайте доставку, обучение, монтаж, вытяжку и сервисное обслуживание. В договоре должны быть прописаны сроки, комплектация и критерии приема. Полезно включить тестовую обработку некоторых образцов. Иногда продавец обещает универсальность, но реальные материалы оказываются обратными. Здесь стоит не торопиться. Я бы также заложил резервный бюджет на ветер. Это не всегда приятно, зато риск простоя. Идеальный? Нет. Даже хорошо проверенный поставщик может принять ответ или заменить деталь.[-]
| Размер оценки | Информация, которую необходимо запросить у поставщика. | Как это проверить | Практическое справочное пособие или критерий приемлемости | Уровень предупреждения |
|---|---|---|---|---|
| Поиск поставщиков | Сведения о юридическом лице, адрес производства, контактное лицо по техническим вопросам, места установки и история экспорта. | Проверьте регистрационные данные поставщика, физический адрес, налоговую информацию, техническую документацию и отзывы независимых клиентов. | Юридическое лицо, указанное в коммерческом предложении, договоре, счете-фактуре и банковском счете, должно быть единообразным. | Высокий уровень при непостоянстве |
| Длина волны лазера | Рабочая длина волны, спектральная ширина полосы пропускания, допуск по длине волны и совместимость с предполагаемым материалом. | Запросите отчет об измерениях у откалиброванного оптического анализатора спектра или измерителя длины волны и сравните его со спецификацией закупки. | Длина волны должна соответствовать поглощающим свойствам материала и технологическому диапазону применения; одного лишь номинального значения недостаточно. | Зависит от приложения |
| Длительность импульса | Метод измерения длительности импульса, допуск по ширине импульса, условия частоты повторения и то, измеряется ли указанное значение на выходе. | Требуется отчет об измерении длительности импульса с помощью автокоррелятора или аналогичного устройства, регистрируемый на выходе машины в рабочих условиях. | Под «пикосекундами» обычно подразумеваются импульсы в диапазоне 1–999 пс. Точное значение должно зависеть от требований к материалу и технологическому процессу. | Высокий, если не измеряется |
| Энергия импульса и средняя мощность | В спецификации использовались следующие параметры: энергия импульса, средняя выходная мощность, частота повторения, стабильность и рабочий цикл. | Подтвердите взаимосвязь между средней мощностью, энергией импульса и частотой повторения: средняя мощность приблизительно равна энергии импульса, умноженной на частоту повторения. | В технических условиях следует указывать, являются ли значения максимальными, номинальными или гарантированными непосредственно на обрабатываемой детали, а не только в месте расположения лазерного источника. | Высокий, если неоднозначно |
| Качество и фокусировка пучка | Коэффициент качества пучка M², поляризация, диапазон размеров пятна, фокусирующая оптика и данные о глубине резкости. | Запросите результаты профилирования пучка, записи измерений M², изображения фокусного пятна, а также тестовые разрезы или отметки на реальном материале заказчика. | Чем ниже значение M², тем, как правило, лучше качество пучка; окончательный размер пятна также зависит от оптики, длины волны, числовой апертуры и юстировки. | Зависимость от процесса |
| Точность и воспроизводимость работы оборудования | Ход по осям, точность позиционирования, повторяемость, выравнивание лазера относительно предметного столика и метод калибровки. | При необходимости используйте документированные заводские приемочные испытания с калиброванными образцами или интерферометрическими измерениями. | Допустимые пределы должны быть прописаны в договоре и измерены в указанном диапазоне перемещения и при рабочей температуре. | Высокий уровень, если нет жира |
| Соблюдение требований безопасности | Классификация лазеров, конструкция корпуса, блокировки, аварийная остановка, смотровые окна, предупреждающие индикаторы и документация по технике безопасности. | Ознакомьтесь с оценкой рисков, декларацией соответствия (где применимо), руководством пользователя, протоколами испытаний блокировок и классификацией лазерной безопасности. | Стандарт IEC 60825-1 является ключевым стандартом безопасности лазерной продукции. Вся конструкция устройства должна также учитывать электрическую, механическую безопасность и безопасность системы управления. | Критически важно при отсутствии |
| Управление качеством | Сертификат системы управления качеством, план контроля, система калибровки, процедура обработки несоответствий и отслеживаемость продукции. | Проверьте действительность сертификата у выдавшего его органа по сертификации и убедитесь, что его сфера действия охватывает проектирование или производство лазерного оборудования. | Сертификация ISO 9001 может способствовать контролю производственных процессов, но сама по себе не доказывает производительность лазера или надежность оборудования. | Подтверждающие доказательства |
| Демонстрация приложения | План обработки образцов, технические характеристики материалов, параметры процесса, время цикла, качество кромки, зона термического воздействия и результаты контроля за образованием отходов. | Отправьте репрезентативные образцы или используйте идентичный материал на предприятии поставщика; запросите микроскопический анализ до и после проведения работ, а также проверку размеров. | Приемка на производство должна основываться на измеримых результатах, таких как размер элементов, конусность, шероховатость, уровень заусенцев, термическое повреждение и производительность. | Высокий уровень без образцов |
| Заводские приемочные испытания | Протокол заводских приемочных испытаний (FAT) охватывает параметры лазерной мощности, точность перемещения, функции безопасности, программное обеспечение, утилиты и изготовление образцов. | Необходимо присутствовать на испытаниях в качестве наблюдателя дистанционно или на месте и потребовать подписанные протоколы испытаний, исходные файлы измерений, фотографии и записи о предпринятых корректирующих действиях. | Результаты заводских приемочных испытаний должны быть получены до окончательной оплаты или отгрузки, при этом должны быть четко определены меры по устранению дефектов. | Высокий уровень, если пропущено |
| Монтаж и приемка на объекте | Требования к энергоснабжению, холодопроизводительность, качество сжатого воздуха, вытяжка, условия в помещении, обучение персонала и процедура приемочных испытаний. | Проведите проверку готовности площадки и выполните приемочные испытания после установки, используя те же критически важные параметры, которые определены в приемочных испытаниях на объекте. | В договоре должны быть указаны продолжительность пусконаладочных работ, количество часов обучения персонала, приемочные образцы, а также ответственность за задержки, связанные с установкой. | Управляемо по контракту |
| Сервисное обслуживание и запасные части | Гарантийный период, время ответа, процесс удаленной поддержки, график профилактического обслуживания, перечень запасных частей и возможности ремонта. | Запросите условия предоставления услуг, контактные данные для эскалации проблем, сроки поставки запчастей, записи о техническом обслуживании на объектах, где были установлены аналогичные системы, а также письменное описание гарантийного обслуживания. | Для критически важных запасных частей должны быть указаны сроки поставки и артикулы; исключения из гарантийных обязательств должны быть четко сформулированы, а не подразумеваться. | Высокий, если не задокументирован |
| Безопасность программного обеспечения и данных | Управляйте версией программного обеспечения, форматами файлов, правами доступа пользователей, методом резервного копирования, политикой удаленного доступа и условиями обновления. | Импорт тестовых программ, регистрация параметров, восстановление резервных копий, управление ролями пользователей и работа без несанкционированного удаленного доступа. | Покупатель должен сохранить доступ к технологическим схемам, журналам и резервным копиям; зависимости программного обеспечения должны быть задокументированы до покупки. | Проверка перед заключением договора |
| Коммерческая прозрачность | Подробная смета, включающая лазерный источник, сканер или систему перемещения, оптику, чиллер, систему вытяжки, установку, обучение, налоги, доставку и страхование. | Сравните как минимум три технически эквивалентных предложения и сопоставьте каждый включенный и исключенный пункт. | Самая низкая начальная цена не обязательно означает самую низкую общую стоимость; она включает в себя коммунальные услуги, расходные материалы, техническое обслуживание, время простоя и обучение операторов. | риск сравнения затрат |
| Защита платежей и договоров | Поэтапные платежи, сумма удержания, условия поставки, условия приемки, условия в отношении интеллектуальной собственности и метод разрешения споров. | Используйте письменный договор, проверенный квалифицированными юристами и техническими специалистами; увяжите окончательный платеж с документально подтвержденным завершением заводских приемочных испытаний (FAT и SAT). | Избегайте полной оплаты до проведения осмотра, тестирования, предоставления документации и подтверждения содержимого груза. | Высокий уровень, если не защищен. |
Примечание: Требования к производительности должны быть адаптированы к материалу, длине волны, длительности импульса, размеру элементов, производительности и применимым нормативным требованиям предполагаемого процесса.
Как купить машину с пикосекундным лазером?
Как сопоставить стоимость лазера, комплектацию и условия поставки
На практике цена пикосекундного лазера зависит не только от мощности. Важны длительность импульса, частота, размер рабочей зоны и точность датчика. Дешёвая комплектация иногда требует дополнительных модулей позже. Это неприятный сюрприз. Я бы заранее запросил полный перечень узлов, расходников и программных функций. Отдельно уточните, входит ли источник охлаждения, вытяжка и защитный корпус.
Условия поставки влияют на реальную стоимость выше, чем кажется. Сравните сроки производства, упаковки, транспортировки и способа доставки. Проверьте, кто отвечает за монтаж и запуск объектов. В договоре должны быть указаны гарантия, обучение оператора и порядок сервисного обслуживания. Полезно произошла протокольная заводская проверка. Без него трудно оценить фактические параметры оборудования.
Советы: Составьте таблицу из трех колонок: цена, комплектация, официальный поставщик. Укажите там даже кабели и запасные фильтры. Соблюдайте требования к электросетям и вентиляции до оплаты. Иногда помещение не готово, и запуск занимает несколько недель. Не ориентируйтесь только на обещанную производительность. Попросите тестовый образец вашего материала. Его результат может отличаться от красивых цифр в презентациях.
Как купить машину с пикосекундным лазером?
Покупка начинается не с каталога, а с проверки задач клиники или лаборатории. Необходимо определить форму волн, мощность импульса, волны повторения и размер рабочего пятна. Для каждой процедуры важны свои параметры. Маркетинговый термин «пикосекундный» сам по себе ничего не гарантирует. По данным Grand View Research, мировой рынок медицинских лазерных систем растет примерно на 10% в год в прогнозном периоде 2024–2030 годов. Это явление приводит к появлению новых решений, но усложняет сравнение.
Запросите серийный номер, паспорт, протоколы состояния и историю сервисного обслуживания. Проверьте фактическую длительность импульса независимым измерительным прибором. Также сравните стабильность энергии в разных частотах. Красивой презентации недостаточно. В отчёте MarketsandMarkets в 2024 году наблюдался рост активности лазерных систем с лучшими параметрами контроля. Поэтому в договоре необходимо замерить фиксируемые характеристики, своевременную поставку, обучение и условия гарантийного ремонта.
Организация установки требует отдельного плана. В помещении заранее проверьте электросеть, вентиляцию, заземление, площадь проходов и требования к лазерной безопасности. Монтаж должен выполнить квалифицированный инженер по оформлению акта приемки. Практически полезно провести тестовый день с реальными включенными сценариями, но без пациентов. Я бы не стал брать оборудование сразу после включения. Иногда мрачность проявляется только после нескольких часов работы. Ошибкой может стать и отсутствие ответственного сотрудника: без регулярной чистки оптики и обслуживания журналов, даже дорогая система быстрого снижения конкурентоспособности.
Данная справочная диаграмма показывает практическое распределение усилий по проверке при закупке пикосекундного лазера. Наибольшая часть усилий, как правило, должна быть направлена на тестирование в реальных условиях, проверку характеристик импульса, подтверждение безопасности и приемку на объекте, поскольку эти проверки напрямую влияют на качество обработки, безопасность оператора и готовность производства.



For those larger-sized parts, or smaller quantity runs, we have 2 independent powder coat booths and ovens. The quality, durability and affordability of today’s powder coating finishes make this the process of choice for world-class companies.
Powder coating advantages over other forms of coating are many. Materials used in the Powder coating process can be metals and non-metals that come in a multitude of thicknesses, textures, colors, etc. Another of Powder coating’s biggest advantages over conventional coatings is its ability to create finishes in many different textures. Powder Coating Booths allow us the ability to apply these advantages to large products.
Tri-State Fabricators runs a full-service conveyor line for painting. Wet painting can provide protection or decoration to many different part styles. From start to finish, every project is easier to undergo random and point-based inspection by our skilled painting team.
Advantages to our Wet Paint Line are these lines start with product prep and ends with a thorough inspection of a high quality finished product. Our ability to complete large and small projects with a superior finish and doing so in a timely and economical fashion. This passes along the savings in production to our customers. When powder coating ins not an option, our Wet Paint Line gets the job done right the first time.
When the parts get big and heavy we roll-out our custom paint racks and oversize booth. By utilizing our partnerships with all the major paint brands, we can match virtually any color with wet paint.
The advantages of having access to a Wet Paint Booth are many. Large projects of many different shapes can be loaded into the booth. The Wet Paint Booth offers an environment that is much more controlled than a typical parts painting operation.
Not only are they used because of their controlled environment, but they’re are also advantageous when it comes to applying paint to parts that are needed in industries that require specialty coatings such as medical, aerospace, etc.
Our military forces have some very high standards when it comes to the finish of their vehicles and equipment. From the first pre-treatment step to final coat, it takes a great deal of knowledge and experience to protect the men and women of our armed forces. They deserve only the best, and Tri-State Fabricators provides it.
All of our processes are closely monitored by our staff and management teams. Both of which are highly trained in the processes of metal fabrication and finishing. Tri-State Fabricators’ goal is to always fully satisfy each and every customer, including the military. We will always put a 110% into what we do.
Abrasive media blasting is an excellent way to remove old paint, rust, and increase the paint/powder adhesion. Glass beads produce a much smoother and brighter finish than angular abrasives; leaving the part clean yet without any dimensional change. Chemically inert and environmentally friendly, we can recycle our beads approximately 30 times; making them a more preferred method of metal cleaning or surface finishing.
Advantages to Glass Bead Blasting are many. Glass bead blast media is used when a project is needing rough surfaces need to become smooth for applications of coatings such as paint. It is typically used to clean paint and rust from a product surface without deforming the surface it is being used on. Overall, compared to many other blasting media, Glass Bead Blasting is a very economical choice and those savings are always passed on to our customers.
Tri-State Fabricators utilize a zinc phosphate wash to clean and etch the material to ensure the best paint adhesion possible. The unique design of our 3-stage wash system does the work like a 5-stage. From Cleaning and rinsing to conversion coating and post-treatment, Our Part Washing process is a complete service and works throughout the fabrication service and the finishing service.
Along with the previously mentioned benefits, Curing is a vital chemical reaction that leaves the product finish hard and relatively safe from mild abrasion and aggressive corrosion. This process can be done in more than one way; ambient air-dry or in curing ovens at temps that exceed 240°.
From fixing paint mistakes (someone else’s of course) to simply cleaning our paint line hooks, our burn-off oven is put to good use. After a quick burn-off, a little clean up, and a fresh coat of paint, your parts will look better than new.
Why does our Burn-Off Oven work so well? Because super heating the air around parts turns the materials into ashes. From paint and powder coatings to rubber and machining oils, high temps do the job without degrading the integrity of the part.
Masking is a vital part of producing high quality products. We have die-cut masking patterns to protect machined surfaces as well as a wide range of plugs and caps to protect threaded holes and bolts. We provide permanent and temporary masking.
Masking allows the selected sections of a product to be protected from a fabrication or finishing service. This can be with both chemicals when etching and tapes, paints when only finishing just a section of the product. Masking is great in aiding the customization process of a project.
Screen printing is a photographic process that transfers artwork onto a porous nylon screen which allows colored ink to flow through the screen and be deposited on an aluminum or plastic component. We can generally have just about any design created onto a screen for your parts.
Some of the advantages of Screen Printing are, brand recognition for your business displaying on your products, assembly instructions, product warnings/hazards, etc. Tri-State Fabricators produces Screen Printing of the highest quality so you know it’s durable.
Metal Finishing is the art of treating the exterior portion of product, often metal but can also be made of other materials, so that the surface is clean and free of any debris. Then the process of applying coats or either paint of powder coat takes place. This coating process improves the quality of the product in both appearance and resistance to wear and corrosion.
Tri-State Fabricators, Inc., understands that a project typically isn’t complete until a high-quality finish has been added to your product. This is why our painting and powder coating teams continuously inspect the products throughout the Metal Finishing process.