


Выбор оборудования начинается не с каталога, а с точного понимания источника питания Великобритании. Установка для очистки дыма и пыли должна соответствовать составу загрязнений, температуре газа и первоначальному расходу воздуха. При производстве важны даже небольшие детали: влажная пыль быстро забивает фильтр, а горячие частицы создают дополнительный риск. Ошибочно выбирать модель только по заявленной производительности. Этот показатель может быть указан для идеальных условий.
На примере специалиста измеряются расход газа, концентрация пыли, влажность и перепад давления. Затем учитываются размеры помещения, режим работы оборудования и доступное место для обслуживания. Для блокировки фильтров используйте рукавные или картриджные фильтры. Масляный туман требует других решений. При наличии искр необходима защита от их срабатывания в фильтрующую секцию. Это принципиально.
Надёжность установки подтверждающего паспорта, протоколов испытаний и доступных данных или фильтров ресурсов. Стоит проверить требования действующих ГОСТов и норм промышленной безопасности. Важен доступ к фильтрам, системе удаления остатков и наличие запасных деталей. Иногда более дешевая модель обходит дороже из-за частных остановок. Это легко недооценить.
Хороший выбор основан на расчетах, опыте эксплуатации и честности сравниваемых вариантов. Если исходные данные неполные, решение лучше отложить. Дополнительное измерение часто экономит месяцы ремонта и снижает нагрузку на персонал.
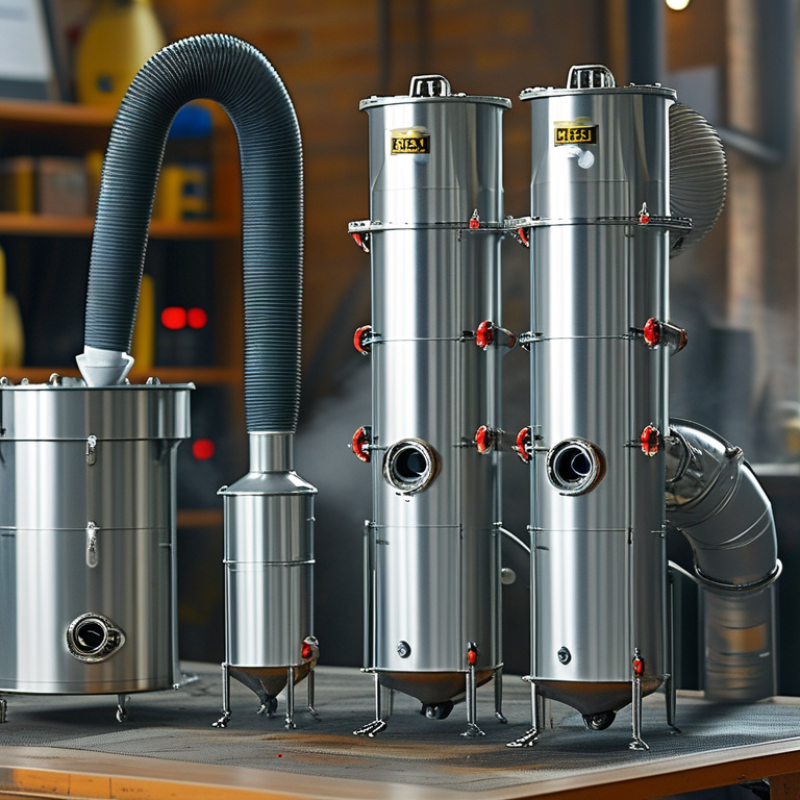
Установка для очистки дыма и пыли, необходимая для удаления загрязнений непосредственно на месте их образования. Она возглавляет ведущую зону, оборудование и вентиляционные каналы. Главная задача — снизить стабильность частиц до безопасного уровня, а не просто сделать воздух визуально прозрачным. Мелкая пыль может оставаться незаметной. Это важно учитывать при выборе оборудования.
Подбор начинается с анализа источника нового. Измерьте расход воздуха, температуру, влажность и размер частиц. Для крупной сухой пыли подходят одни фильтрующие решения, для горячего дыма — другие. При наличии масляного аэрозоля необходима отдельная стадия очистки. Некоторые соображения предварительного охлаждения или искрогашения. Ошибка на этом этапе повышает нагрузку на фильтры и увеличивает срок их службы.
На практике стоит оценить не только паспортную производительность. Внимательно проверьте систему сопротивления, доступность сменных фильтров и устойчивость корпуса к рабочей среде. Нужны датчики перепада давления и понятный график обслуживания. Слишком мощная установка увеличит потребление энергии, а слабая не обеспечит желаемого захвата. Бывает, что расчеты делаются по уровням значений. Это спорное решение. Пиковые нагрузки лучше измерять отдельно, особенно при запуске оборудования и резком прекращении технологического процесса.
Выбор установки для очистки дыма и пыли начинается не с каталога оборудования. определение состава загрязнений и параметров воздушного потока. В пробах проверьте концентрацию пыли, размер частиц, влажность и температуру газа. Отдельно измеряют наличие масляного аэрозоля, кислотных соединений или растворимых примесей. Эти данные определяют выбор фильтра, циклона, скруббера или многоступенчатой схемы.
Расход воздуха измеряется в обычном и пиковом режиме. Важны скорость потока, давление, разрежение и возможные колебания нагрузки. Слишком высокая скорость снижения эффективности улавливания. Слишком сильное разбавление может вызвать оседание пыли в воздуховоде. Перед проектированием полезно проверить герметичность трасс и состояние вентиляции. Практика показывает: расчётный расход иногда заметно отличается от фактического. Этот повод кажется замером, а не передает силу вслепую.
Советы: Выбирайте пробы в нескольких точках и в разных режимах работы. Фиксируйте температуру, влажность и время измерения. Не меняйте данные разных технологических операций. Ошибка возможна даже при исправных приборах. В случае загрязнения состава заложите запас производительности и обеспечьте удобный доступ для очистки. Регламент обслуживания лучше определить заранее. В противном случае эффективная установка обеспечит быстрый результат.
Выбор технологии фильтра с учетом условий эксплуатации
Выбор фильтра начинается не с каталога, а с анализа источника золота. Важны измерения температуры газа, влажности, расхода, состава пыли и размера частиц. Ошибка в одном параметре системы эффективности.
Согласно данным EPA «Руководства по затратам на контроль загрязнения воздуха», рукавные фильтры обычно обеспечивают улавливание пыли на уровне 99–99,9%. Однако этот показатель зависит от герметичности корпуса, состояния рукавов и режима регенерации. Для сухой, нелипкой пыли используются импульсные системы сжатого воздуха. При высокой температуре соблюдайте термостойкие материалы и предварительно охлаждайте газ.
Электрофильтры рациональны при больших объемах газа и стабильном составе загрязнений. Их эффективность заметно меняется при колебаниях электропроводности пыли. Циклоны осторожны предварительными шагами. Они уменьшают нагрузку на тонкий фильтр, но редко заменяют его полностью.
Есть нюанс. Лабораторные данные не всегда повторяются на производстве. Дверь, подсос воздуха или влажный материал меняют результат. Поэтому перед закупкой полезно провести пилотные испытания. В отчете Европейского агентства по окружающей среде «Качество воздуха в Европе 2024» указано значение контроля мелкодисперсных частиц PM2,5. Они требуют особенно тщательного выбора фильтрующего материала и регулярного инструментального контроля.
Как выбрать установку для очистки дыма и пыли?
Производительность учитывается не только по объему воздуха в час. Важная информация о температуре, влажности и стабильности частиц. На производственном участке замерьте расход воздуха в каждой ветви системы. Ошибка в расчётах снижает эффективность даже дорогой установки. Для стабильной работы нужен резерв производительности около 10–15%. Слишком большой запас увеличивает энергозатраты без заметной пользы.
Степень очистки зависит от размера частиц и типа загрязнения. Крупную пыль задерживают одни фильтры, мелкодисперсный дым требует другой технологии. В технических документах эффективность проверяют с учетом конкретных параметров, а не только максимальных значений. Практический контроль проводится по содержанию загрязнений до и после оборудования. Помогают регулярные замеры и независимая проверка воздуха. Это надёжнее рекламных обещаний.
Энергопотребление часто связано с резисторным фильтром. Забитый элемент поднимает опору на вентилятор и увеличивает расход электроэнергии. Разница в 1–2 кВт кажется небольшой, но за год она становится существенной. Полезно сравнивать не только мощность двигателя, но и расход энергии на одном очистительном кубометре воздуха. Нужна автоматика с датчиком перепада давления. Однако полностью полагаться на автоматику не стоит: датчики иногда требуют настройки. При выборе учитываются доступность обслуживания, стоимость фильтров и простота оборудования. Идеального решения не бывает. 北京pk赛车
| Тип системы | Типичный диапазон расхода воздуха | Типичная эффективность фильтрации | Подходящий размер частиц | Удельное потребление энергии | Рекомендуемые приложения | Основные преимущества | Основные ограничения |
|---|---|---|---|---|---|---|---|
| Циклонный сепаратор | 1000–100 000 м³/ч | 70–95% для частиц размером более 10 мкм | Крупная пыль, стружка, минеральные частицы | 0,3–1,0 кВт·ч на 1000 м³ | Предварительная очистка перед рукавным или картриджным фильтром. | Низкие эксплуатационные расходы; отсутствие фильтрующего материала; справляется с высокой запыленностью. | Ограниченная эффективность при борьбе с мелкодисперсной пылью, дымом и субмикронными частицами. |
| рукавный фильтр | 2000–500 000 м³/ч | 99–99,9% для частиц размером более 1 мкм | Мелкая и крупная сухая пыль | 0,8–2,5 кВт·ч на 1000 м³ | Цемент, деревообработка, обработка зерна, литейное производство и перевалка сыпучих материалов. | Высокая пылеулавливающая способность; очень высокая эффективность сбора пыли. | Требуется периодическая чистка и замена мешков; не подходит для влажной или липкой пыли. |
| Картриджный фильтр | 500–100 000 м³/ч | 99–99,9% для частиц размером более 0,5 мкм | Мелкодисперсная сухая пыль, сварочные пары и технологическая пыль. | 0,7–2,2 кВт·ч на 1000 м³ | Металлообработка, лазерная резка, сварка и компактные производственные линии. | Компактная конструкция; большая площадь фильтрации; высокая эффективность при работе с мелкими частицами. | Фильтрующие картриджи могут забиваться липкой, волокнистой или очень плотной пылью. |
| Влажная щетка для чистки | 1000–200 000 м³/ч | 95–99,9%, в зависимости от конструкции скруббера и размера частиц. | Пыль, дым и некоторые растворимые газы | 1,5–5,0 кВт·ч на 1000 м³ | Горячие, влажные, горючие или химически активные выхлопные потоки | Способно охлаждать газ и снижать содержание как твердых частиц, так и газообразных загрязняющих веществ. | Образует сточные воды или осадок; требует больше воды, насоса и технического обслуживания. |
| Электростатический осадитель | 5000–1 000 000 м³/ч | 95–99,9% для мелкодисперсных частиц при стабильных условиях эксплуатации. | Дым, туман и мелкодисперсные частицы | 0,2–1,5 кВт·ч на 1000 м³ | Выхлопные газы большого объема с относительно стабильными характеристиками пыли. | Низкий перепад давления; низкое энергопотребление вентилятора; эффективен для мелких частиц. | Рабочие характеристики зависят от удельного сопротивления пыли, влажности, потока газа и состояния электродов. |
| Высокоэффективный HEPA-модуль | 100–20 000 м³/ч на модуль или блок | По меньшей мере 99,97% при номинальном размере тестовых частиц 0,3 мкм. | Очень мелкие частицы, аэрозоли и критически важные области применения для очистки воздуха. | 2,0–8,0 кВт·ч на 1000 м³ | Лаборатории, медицинские учреждения, фармацевтическое производство и чистые помещения | Чрезвычайно высокая эффективность фильтрации на заключительном этапе. | Высокое падение давления; дорогостоящая замена фильтра; обычно используется после предварительной фильтрации. |
| Примечание по выбору: Фактическая производительность, эффективность и энергопотребление зависят от температуры газа, концентрации пыли, гранулометрического состава, влажности, перепада давления, нагрузки на фильтр, компоновки воздуховода и эффективности вентилятора. Приведенные выше значения являются ориентировочными инженерными диапазонами для предварительного сравнения и должны быть проверены с помощью расчетов, специфичных для конкретного объекта. | |||||||
Как выбрать установку для очистки дыма и пыли?
При монтаже необходимо проверить ещё оборудование при покупке. На объекте измерения измеряют воздух, температуру, влажность и сопротивление воздуховодов. Ошибка в расчёте снижения эффективности даже дорогой установки. По данным Всемирной организации труда на 2023 год ежегодно регистрируется около 2,93 миллиона смертей, связанных с трудом. Поэтому провода экрана, заземление и аварийное отключение нельзя считать формальностью.
Оставьте свободный доступ к фильтрам и бункеру. Обслуживающий персонал должен безопасно хранить кассеты без контакта с накопительной пылью. Для мелкодисперсных частиц рекомендуется сравнивать характеристики с ориентиром EPA: фильтрация HEPA задерживает 99,97% частиц размером 0,3 микрона в лабораторных условиях. Это не преодоление требований. Реальный результат зависит от герметичности корпуса и состояния фильтра. Иногда мы слишком доверяем паспорту. Проверка на месте честнее.
Советы: составьте график осмотра перепада давления, состояния заземления и соединений воздуховодов. Записывайте даты каждой замены. Если давление растет быстрее нормы, ищите причину в пыли, влажности или неправильном режиме. Не откладывайте проверку.
Перед выбором оборудования сравните типичные диапазоны рабочих температур. Подтвердите требуемый расход воздуха, допустимое падение давления, класс пылевой опасности, доступ для технического обслуживания и применимые предельные значения воздействия с помощью квалифицированной инженерной экспертизы.


For those larger-sized parts, or smaller quantity runs, we have 2 independent powder coat booths and ovens. The quality, durability and affordability of today’s powder coating finishes make this the process of choice for world-class companies.
Powder coating advantages over other forms of coating are many. Materials used in the Powder coating process can be metals and non-metals that come in a multitude of thicknesses, textures, colors, etc. Another of Powder coating’s biggest advantages over conventional coatings is its ability to create finishes in many different textures. Powder Coating Booths allow us the ability to apply these advantages to large products.
Tri-State Fabricators runs a full-service conveyor line for painting. Wet painting can provide protection or decoration to many different part styles. From start to finish, every project is easier to undergo random and point-based inspection by our skilled painting team.
Advantages to our Wet Paint Line are these lines start with product prep and ends with a thorough inspection of a high quality finished product. Our ability to complete large and small projects with a superior finish and doing so in a timely and economical fashion. This passes along the savings in production to our customers. When powder coating ins not an option, our Wet Paint Line gets the job done right the first time.
When the parts get big and heavy we roll-out our custom paint racks and oversize booth. By utilizing our partnerships with all the major paint brands, we can match virtually any color with wet paint.
The advantages of having access to a Wet Paint Booth are many. Large projects of many different shapes can be loaded into the booth. The Wet Paint Booth offers an environment that is much more controlled than a typical parts painting operation.
Not only are they used because of their controlled environment, but they’re are also advantageous when it comes to applying paint to parts that are needed in industries that require specialty coatings such as medical, aerospace, etc.
Our military forces have some very high standards when it comes to the finish of their vehicles and equipment. From the first pre-treatment step to final coat, it takes a great deal of knowledge and experience to protect the men and women of our armed forces. They deserve only the best, and Tri-State Fabricators provides it.
All of our processes are closely monitored by our staff and management teams. Both of which are highly trained in the processes of metal fabrication and finishing. Tri-State Fabricators’ goal is to always fully satisfy each and every customer, including the military. We will always put a 110% into what we do.
Abrasive media blasting is an excellent way to remove old paint, rust, and increase the paint/powder adhesion. Glass beads produce a much smoother and brighter finish than angular abrasives; leaving the part clean yet without any dimensional change. Chemically inert and environmentally friendly, we can recycle our beads approximately 30 times; making them a more preferred method of metal cleaning or surface finishing.
Advantages to Glass Bead Blasting are many. Glass bead blast media is used when a project is needing rough surfaces need to become smooth for applications of coatings such as paint. It is typically used to clean paint and rust from a product surface without deforming the surface it is being used on. Overall, compared to many other blasting media, Glass Bead Blasting is a very economical choice and those savings are always passed on to our customers.
Tri-State Fabricators utilize a zinc phosphate wash to clean and etch the material to ensure the best paint adhesion possible. The unique design of our 3-stage wash system does the work like a 5-stage. From Cleaning and rinsing to conversion coating and post-treatment, Our Part Washing process is a complete service and works throughout the fabrication service and the finishing service.
Along with the previously mentioned benefits, Curing is a vital chemical reaction that leaves the product finish hard and relatively safe from mild abrasion and aggressive corrosion. This process can be done in more than one way; ambient air-dry or in curing ovens at temps that exceed 240°.
From fixing paint mistakes (someone else’s of course) to simply cleaning our paint line hooks, our burn-off oven is put to good use. After a quick burn-off, a little clean up, and a fresh coat of paint, your parts will look better than new.
Why does our Burn-Off Oven work so well? Because super heating the air around parts turns the materials into ashes. From paint and powder coatings to rubber and machining oils, high temps do the job without degrading the integrity of the part.
Masking is a vital part of producing high quality products. We have die-cut masking patterns to protect machined surfaces as well as a wide range of plugs and caps to protect threaded holes and bolts. We provide permanent and temporary masking.
Masking allows the selected sections of a product to be protected from a fabrication or finishing service. This can be with both chemicals when etching and tapes, paints when only finishing just a section of the product. Masking is great in aiding the customization process of a project.
Screen printing is a photographic process that transfers artwork onto a porous nylon screen which allows colored ink to flow through the screen and be deposited on an aluminum or plastic component. We can generally have just about any design created onto a screen for your parts.
Some of the advantages of Screen Printing are, brand recognition for your business displaying on your products, assembly instructions, product warnings/hazards, etc. Tri-State Fabricators produces Screen Printing of the highest quality so you know it’s durable.
Metal Finishing is the art of treating the exterior portion of product, often metal but can also be made of other materials, so that the surface is clean and free of any debris. Then the process of applying coats or either paint of powder coat takes place. This coating process improves the quality of the product in both appearance and resistance to wear and corrosion.
Tri-State Fabricators, Inc., understands that a project typically isn’t complete until a high-quality finish has been added to your product. This is why our painting and powder coating teams continuously inspect the products throughout the Metal Finishing process.

