


Покупка оборудования из Китая может снизить затраты, но требует точного технического расчета. Промышленная Окрасочно-Сушилка должна соответствовать типу продукции, используемой краске и отображению изображения производства. Ошибка в этих параметрах быстро проявится. Открытие будет сохнуть неравномерно, а расход энергии увеличится.
«Надёжность камеры начинается не с цены, а с воздушного баланса и понятной сервисной схемы», — отмечает Андрей Морозов, инженер-технолог по промышленным окрасочным системам. Его позиция требует внимания. Перед заказом стоит запросить у китайского производителя чертежи, расчёт мощности, диапазон температур и описание фильтра. Важная информация о материале корпуса, толщине теплоизоляции, типе нагревателя и направлении движения воздуха. На практике полезно проверить видео работы необычной камеры. Еще лучше — провести удаленную приемку перед отгрузкой.
Не всё идеально.
Иногда продавец обещает универсальный светильник, но не учитывает размеры деталей. Поэтому габариты рабочей зоны необходимо сопоставить с изделиями, тележками и проходами цеха. Следует заранее обсудить запасные фильтры, горелки, датчики и своевременную поставку компонентов. Также необходима инструкция на английском языке и понятная схема технического обслуживания. Китайское оборудование может работать стабильно, если поставщик не раскрывает расчеты и не принимает участие в запуске. В противном случае экономика окажется лишь предварительной оценкой.
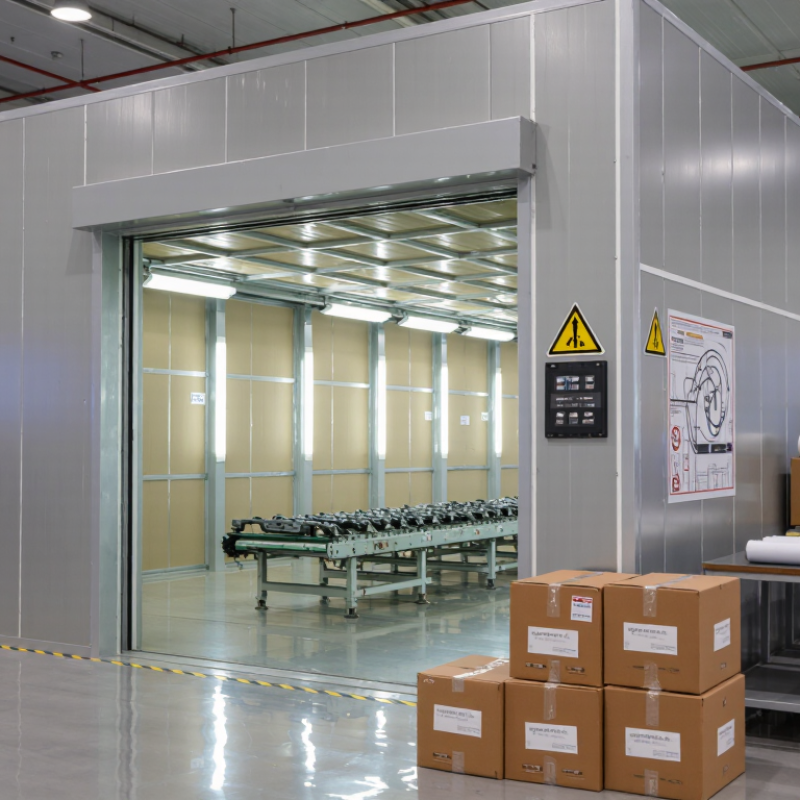
Промышленные окрасочно-сушильные камеры из Китая выбираются в соответствии с конкретными требованиями, а не только по цене. Для большинства поражений рабочий диапазон составляет 60–120 °C. Нижние значения уделены деликатным материалам и некоторым порошковым составам. Температуры около 100–120 °C варят сушку подготовленных металлических деталей.
Скорость воздушного потока обычно регулируется в пределах 0,3–0,8 м/с. При скорости 0,3–0,5 м/с воздух мягко обтекает поверхность и возникает риск подтеков. Поток 0,6–0,8 м/с быстрее удаляет испарения, но может нарушить равномерность покрытия. Это особенно заметно на крупных дверях, корпусах и деталях сложной геометрии. Слишком быстрый воздух не всегда позволяет держать сушку.
Перед покупкой важно проверить фактическую теплоизоляцию, точность датчиков и равномерность температуры внутри камеры. Для применения используйте запросить протокол пробного нагрева с датчиками в нескольких точках. Один датчик в центре не показывает реальную картину. Камера может нагреваться медленнее заявленного. Это неприятный, но частный момент. Уточняют также мощность вентиляторов, фильтрацию воздуха, толстые панели и доступность запасных нагревательных элементов. Для безопасной эксплуатации необходимы исправное устройство, аварийное отключение и понятная инструкция на английском языке.
Промышленную окрасочную сушильную камеру из Китая выбирают не по каталожной цене. Габариты детали определяют объем, длину рельсов и поворот проёма. По данным Grand View Research за 2024 год, рынок промышленных печей растет примерно на 5% в год. Это предполагает спрос на энергоэффективные решения, но не отменяет проверки расчётов.
Предусмотрите заготовку минимум 150–250 мм свободного пространства со всех сторон. Для деталей четверти 4-метровой камеры обычно требуется большая рабочая зона, чем кажется на чертеже. Мощность рассчитывают по массе загрузки, температуре, теплоизоляции и времени разогрева. Для порошковой окраски часто используется диапазон 180–220°С. Слабый нагрев увеличивает цикл. Избыточная мощность увеличивает расход энергии и риск перегрева поверхности.
Производительность необходимо рассчитывать в квадратных метрах окрашенной поверхности при смене, а не только в количестве изделий. Отчёт MarketsandMarkets в 2024 году оценивает рост мирового рынка порошковых покрытий примерно на 6% ежегодно. Значит, запас по пропускной способности использован. Проведите у поставщика температурный баланс, схему циркуляции воздуха и протокол равномерности температуры. Я бы не доверял одной фотографии работающей камеры. Нужны тесты с поиском загрузкой. Идеальной схемы нет: иногда компактная камера с быстрым нагревом выгоднее больших моделей, если производство работает небольшими партиями.
На диаграмме сравниваются типичные размеры внутренних камер с расчетным объемом камеры и ориентировочной установленной мощностью нагрева. Камеры большего размера требуют большей мощности нагрева, более длительного времени прогрева и большей производительности цеха. Окончательный выбор следует проверять с учетом размеров детали, типа покрытия, целевой температуры отверждения, характеристик изоляции и требуемого производственного цикла.
При выборе сушильной камеры важно учитывать не только размеры и мощность нагревателя . Качество покрытия зависит от температуры, влажности, движения воздуха и времени выдержки. Эти параметры должны работать согласованно. Для каждого ЛКМ требуется небольшой режим, указанный в технической документации производителя материала.
Температуру измеряют несколькими датчиками, а также термометром на панели. На рабочем месте возможны переходы, особенно возле дверей и вентиляционных люков. Влажность контроля осуществляется при включении продукции и во время сушки. При высокой влажности растворитель испаряется ниже, поверхность может потерять свет. Важна и точки розы . Холодная металлическая деталь иногда провоцирует дефекты ещё при нагревании.
Время выдержки отсчитывается после достижения заданной температуры. Это частная ошибка. Снаружи деталь уже горячая, но внутри металл остается холоднее. Помогают пробные циклы, контрольные термодатчики и журнальные параметры. Стоит проверить нагреватель без нагрузки и с реальными изделиями.
Иногда расчётная производительность выглядит убедительно, но фактическая циркуляция воздуха требует корректировки. Поэтому при покупке камеры из Китая необходимо заранее согласовать диапазон температур, точность автоматики, вентиляцию и возможность отображения датчиков . А ещё — оставить запас на время.
Покупка промышленной окрасочной сушильной камеры из Китая требует проверки не только размера и размера. Вентиляция определяет процесс безопасности. При сушке покрытых найдутся летучие органические соединения, или ЛОС. Они накапливаются при недостаточном воздухообмене и повышают риск воспламенения.
Рабочая камера должна иметь возможность рассчитать приток и отдельно вытяжной канал. Воздух необходимо удалить из зоны, где могут собираться пары растворителей. Вентилятор, электродвигатель и датчики выбираются во взрывозащищенном состоянии. Важен контроль нижнего концентрационного предела, блокировка нагрева и аварийное отключение при снижении потока.
Мелочи имеют значение. Дверь не должна открываться при работающем нагреве. Металлические части соединяются с принципом заземления. Фильтры проверяют по сопротивлению, а не только визуально. Для поставок в Европу необходимо запросить документы по ATEX, обратить внимание на схему рисков, вентиляцию и протоколы испытаний. Эти материалы подтверждают соответствие оборудования выбранной опасности.
Но одной декларации недостаточно. Параметры камеры проверяются после установки на первый объект. Иногда поставщик не соблюдает местный климат или состав краски. Это неприятный, но частный недочёт. Перед оплатой полезно согласовать расход воздуха, температуру сушки, тип растворителя и порядок технического обслуживания.
| Размер безопасности | Практические требования к камере для сушки краски | Типичные технические характеристики или расчетное значение | Метод проверки | Соответствующая ссылка |
|---|---|---|---|---|
| идентификация летучих органических соединений | Перед выбором вентиляторов, нагревателей и элементов управления необходимо определить все растворители, компоненты покрытия и продукты разложения, выделяющиеся в процессе сушки. | Для получения информации о температуре кипения, температуре вспышки, давлении паров, предельно допустимых концентрациях для работников и нижнем пределе взрывоопасности используйте паспорт безопасности покрытия. | Проанализируйте имеющиеся паспорта безопасности материалов (SDS) и рассчитайте максимальное количество растворителя на партию. | Разделы 9, 10 и 11 паспорта безопасности; местное законодательство о химической безопасности. |
| Нижний предел взрывоопасности | Вентиляция должна поддерживать концентрацию паров растворителя ниже выбранного предела безопасности на протяжении всего процесса погрузки, нагрева, сушки, охлаждения и разгрузки. | Приблизительные значения НПВ: ацетон 2,5 об.%, толуол 1,1 об.%, ксилол 0,9 об.% и этанол 3,3 об.%. Значения зависят от температуры и состава смеси. | Выполните расчет баланса массы в наихудшем случае и при необходимости подтвердите результат с помощью калиброванного мониторинга паров. | Данные SDS; EN 1539; NFPA 86; применимые национальные требования. |
| Вентиляция свежим воздухом | Перед включением нагрева необходимо обеспечить непрерывный, взаимосвязанный поток воздуха. Распределение воздуха должно предотвращать образование застойных зон вокруг деталей и углов камеры. | Требуемый расход воздуха зависит от конкретного процесса. Он должен рассчитываться исходя из скорости выброса растворителя, допустимой концентрации, объема камеры и рабочей температуры, а не выбираться только на основе скорости воздухообмена. | При вводе в эксплуатацию необходимо измерить расход воздуха, статическое давление и скорость потока; задокументировать минимальные и максимальные рабочие условия. | EN 1539; NFPA 86; утвержденная оценка производственных рисков. |
| Выхлопная система | Вытяжные воздуховоды должны безопасно отводить пары и не должны возвращать загрязненный воздух в жилые помещения или в систему воздухозабора. | По возможности используйте отдельные вытяжные воздуховоды. Избегайте незагерметизированных нижних участков и обеспечьте доступ для осмотра и очистки. | Проверьте прокладку воздуховодов, место сброса давления, наличие утечек, баланс давления и предотвращение обратного потока. | EN 1539; NFPA 91; местные строительные и экологические нормы. |
| Проверка воздушного потока | Функции обогрева, распыления и работы с растворителями необходимо отключить, если отсутствует необходимый поток отработанного или циркуляционного воздуха. | Используйте датчики расхода воздуха, датчики перепада давления или системы мониторинга состояния вентилятора с независимой логикой безопасности. | В ходе заводских и полевых приемочных испытаний были протестированы сценарии отказа вентилятора, засорения фильтра, закрытия заслонки и потери сигнала. | EN 1539; NFPA 86; оценка функциональной безопасности машин. |
| Регулировка температуры | Не допускайте достижения продуктом, поверхностями камеры и парами растворителя опасных температур или максимальной температуры, указанной для покрытия. | Предусмотреть замкнутую систему управления, а также независимое устройство ограничения высоких температур. Заданные значения должны основываться на паспорте безопасности покрытия и результатах валидации процесса. | Откалибруйте датчики и проверьте независимое отключение по верхнему пределу срабатывания в заданной точке срабатывания. | EN 1539; NFPA 86; технологические данные производителя покрытия. |
| Управление источником зажигания | Необходимо устранить или надлежащим образом защитить нагреватели, двигатели, выключатели, осветительные приборы, датчики, точки статического разряда и горячие поверхности, расположенные в опасных зонах. | Выбор оборудования зависит от классифицированной зоны, группы газов, температурного класса и условий окружающей среды. | Проверьте сертификаты, температурные характеристики, способ монтажа, заземление и выравнивание потенциалов. | ATEX 2014/34/EU; серия стандартов IEC/EN 60079; местные электротехнические нормы. |
| Классификация зон ATEX | Перед выбором электрооборудования необходимо классифицировать внутреннее пространство камеры, вытяжную систему, окружающую территорию и предполагаемые точки выброса. | Зона 0: взрывоопасная атмосфера постоянно, в течение длительных периодов или часто; Зона 1: вероятна периодически при нормальной эксплуатации; Зона 2: маловероятна при нормальной эксплуатации и присутствует лишь в течение короткого периода времени. | Подготовьте документально оформленный чертеж опасной зоны и оценку источников выбросов. | Директива 1999/92/ЕС; МЭК/ЕН 60079-10-1. |
| Категория оборудования ATEX | Выбирайте оборудование, подходящее для назначенной зоны; общего заявления поставщика о «взрывозащищенности» недостаточно. | Типичные категории оборудования для газовых зон: 1G для зоны 0, 2G для зоны 1 и 3G для зоны 2, при условии прохождения полной оценки соответствия. | Проверьте Декларацию соответствия ЕС, маркировку, номер сертификата, концепцию защиты, газовую группу и температурный класс. | ATEX 2014/34/EU; гармонизированные стандарты EN. |
| Снятие или подавление взрывов | В случаях, когда предотвратить образование взрывоопасной атмосферы невозможно, следует оценить меры по предотвращению взрыва, локализации, подавлению или изоляции. | Размеры предохранительных панелей и вентиляционных каналов должны определяться исходя из объема корпуса, максимального давления взрыва, характеристик повышения давления и схемы установки. | Получите расчеты от компетентного инженера и убедитесь, что вентиляционный канал отведен в безопасное место. | EN 14491; EN 14994; NFPA 68; оценка рисков, специфичных для конкретного процесса. |
| Статическое электричество | Обеспечьте заземление камеры, заготовок, стеллажей, воздуховодов и проводящих контейнеров. Контролируйте использование изоляционных материалов, которые могут накапливать заряд. | Предельные значения непрерывности и сопротивления должны быть установлены в соответствии с применимыми нормами и оценкой рисков; измерения следует проводить для всей установки в целом, а не только для отдельных компонентов. | Перед началом эксплуатации необходимо провести испытания на целостность цепи, заземление и контроль статического электричества. | IEC/EN 60079-32-1; местные требования электробезопасности. |
| Аварийное отключение | Предусмотрите легкодоступный аварийный выключатель, который отводит тепло и переводит камеру в безопасное вентилируемое состояние в соответствии с оценкой рисков. | Типичные причины отключения включают высокую температуру, отказ вентилятора, неисправность горелки, потерю воздушного потока, срабатывание сигнализации об обнаружении газа, открытую дверцу доступа и отключение электропитания. | Проверьте каждый защитный вход по отдельности и протестируйте восстановление после сбоя. | ЕН ИСО 13850; ЕН 1539; НФПА 86. |
| Обнаружение газов или летучих органических соединений | Используйте системы обнаружения, если это требуется в соответствии с оценкой технологического риска, надежностью вентиляции, количеством растворителя или местными нормами. | Пороговые значения для срабатывания сигнализации и отключения должны быть установлены ниже применимого нижнего предела взрываемости и проверены для фактической смеси растворителей; датчики требуют калибровки и проверки работоспособности. | Задокументируйте местоположение датчика, время отклика и действия по срабатыванию сигнализации. | IEC/EN 60079-29-1; инструкции производителя; местные правила пожарной безопасности и охраны труда. |
| обработка выбросов ЛОС | Определите, требуется ли для соблюдения предельных норм выбросов прямой отвод выхлопных газов, конденсация, адсорбция, термическое окисление или другой метод обработки. | Выбор метода очистки зависит от концентрации летучих органических соединений, скорости потока, типа растворителя, времени работы и применимых предельных значений, указанных в экологическом разрешении. | В соответствии с разрешением на эксплуатацию необходимо проводить испытания дымовых труб или валидированный мониторинг выбросов. | Местные нормы выбросов в атмосферу; условия выдачи разрешений; применимые рекомендации по наилучшим технологическим решениям. |
| Документы, необходимые перед покупкой. | В коммерческом предложении следует четко определить допущения по технике безопасности, а не просто перечислять размер камеры, температуру и мощность нагрева. | Запросите расчеты расхода воздуха, данные теплового баланса, предельные значения нагрузки растворителей, электрические схемы, классификацию опасных зон, описание цепей безопасности, сертификаты и процедуры технического обслуживания. | Перед началом производства и во время приемочных испытаний необходимо провести проверку документации совместно с компетентным инженером по технике безопасности. | Директивы ATEX; EN 1539; NFPA 86; местные правила охраны труда, пожарной безопасности и охраны окружающей среды. |
Важно: Приведенные числовые значения концентрации растворителя являются приблизительными справочными значениями. Окончательные показатели вентиляции, зоны повышенной опасности, категории оборудования и меры контроля выбросов должны определяться исходя из фактического состава покрытия, последовательности операций, конструкции камеры и правил, действующих на месте установки.
Промышленную окрасочную сушильную камеру из Китая купить?
Китайское оборудование стоит проверять не по фотографиям, а по документам и измерениям. В техническом паспорте должны быть указаны мощность, рабочая температура, габариты, расход воздуха и тип нагревателя. CE-маркировка не является знаком качества. По требованиям Европейской комиссии продавец обязан обеспечить соответствие требованиям стандартов оборудования и подготовить декларацию, схему и методику. Один логотип CE недостаточен.
Отчёты MarketsandMarkets демонстрируют устойчивый рост мирового промышленного рынка. Это повышает спрос на сушильные камеры, но одновременно увеличивает риск формальных проверок без реального тестирования. Сначала запросите окраску ваших деталей. Измерьте температуру в нескольких точках камеры. Проверьте плотность воздушного потока, время сушки и работу аварийного отключения. Данные должны быть записаны в протоколе. Иногда поставщик показывает только пустую камеру. Это слабое доказательство.
Советы: спросите серийный номер, электрическую схему и перечень комплектующих до оплаты. В гарантиях должны быть прописаны своевременные ответы, поставка запасных частей и условия выезда специалиста. Полезно отдельно уточнить, кто оплатит удаленную проверку. Не всё очевидно. Даже хороший тестовый запуск не заменяет зависящей от проверки безопасности вашего объекта.



For those larger-sized parts, or smaller quantity runs, we have 2 independent powder coat booths and ovens. The quality, durability and affordability of today’s powder coating finishes make this the process of choice for world-class companies.
Powder coating advantages over other forms of coating are many. Materials used in the Powder coating process can be metals and non-metals that come in a multitude of thicknesses, textures, colors, etc. Another of Powder coating’s biggest advantages over conventional coatings is its ability to create finishes in many different textures. Powder Coating Booths allow us the ability to apply these advantages to large products.
Tri-State Fabricators runs a full-service conveyor line for painting. Wet painting can provide protection or decoration to many different part styles. From start to finish, every project is easier to undergo random and point-based inspection by our skilled painting team.
Advantages to our Wet Paint Line are these lines start with product prep and ends with a thorough inspection of a high quality finished product. Our ability to complete large and small projects with a superior finish and doing so in a timely and economical fashion. This passes along the savings in production to our customers. When powder coating ins not an option, our Wet Paint Line gets the job done right the first time.
When the parts get big and heavy we roll-out our custom paint racks and oversize booth. By utilizing our partnerships with all the major paint brands, we can match virtually any color with wet paint.
The advantages of having access to a Wet Paint Booth are many. Large projects of many different shapes can be loaded into the booth. The Wet Paint Booth offers an environment that is much more controlled than a typical parts painting operation.
Not only are they used because of their controlled environment, but they’re are also advantageous when it comes to applying paint to parts that are needed in industries that require specialty coatings such as medical, aerospace, etc.
Our military forces have some very high standards when it comes to the finish of their vehicles and equipment. From the first pre-treatment step to final coat, it takes a great deal of knowledge and experience to protect the men and women of our armed forces. They deserve only the best, and Tri-State Fabricators provides it.
All of our processes are closely monitored by our staff and management teams. Both of which are highly trained in the processes of metal fabrication and finishing. Tri-State Fabricators’ goal is to always fully satisfy each and every customer, including the military. We will always put a 110% into what we do.
Abrasive media blasting is an excellent way to remove old paint, rust, and increase the paint/powder adhesion. Glass beads produce a much smoother and brighter finish than angular abrasives; leaving the part clean yet without any dimensional change. Chemically inert and environmentally friendly, we can recycle our beads approximately 30 times; making them a more preferred method of metal cleaning or surface finishing.
Advantages to Glass Bead Blasting are many. Glass bead blast media is used when a project is needing rough surfaces need to become smooth for applications of coatings such as paint. It is typically used to clean paint and rust from a product surface without deforming the surface it is being used on. Overall, compared to many other blasting media, Glass Bead Blasting is a very economical choice and those savings are always passed on to our customers.
Tri-State Fabricators utilize a zinc phosphate wash to clean and etch the material to ensure the best paint adhesion possible. The unique design of our 3-stage wash system does the work like a 5-stage. From Cleaning and rinsing to conversion coating and post-treatment, Our Part Washing process is a complete service and works throughout the fabrication service and the finishing service.
Along with the previously mentioned benefits, Curing is a vital chemical reaction that leaves the product finish hard and relatively safe from mild abrasion and aggressive corrosion. This process can be done in more than one way; ambient air-dry or in curing ovens at temps that exceed 240°.
From fixing paint mistakes (someone else’s of course) to simply cleaning our paint line hooks, our burn-off oven is put to good use. After a quick burn-off, a little clean up, and a fresh coat of paint, your parts will look better than new.
Why does our Burn-Off Oven work so well? Because super heating the air around parts turns the materials into ashes. From paint and powder coatings to rubber and machining oils, high temps do the job without degrading the integrity of the part.
Masking is a vital part of producing high quality products. We have die-cut masking patterns to protect machined surfaces as well as a wide range of plugs and caps to protect threaded holes and bolts. We provide permanent and temporary masking.
Masking allows the selected sections of a product to be protected from a fabrication or finishing service. This can be with both chemicals when etching and tapes, paints when only finishing just a section of the product. Masking is great in aiding the customization process of a project.
Screen printing is a photographic process that transfers artwork onto a porous nylon screen which allows colored ink to flow through the screen and be deposited on an aluminum or plastic component. We can generally have just about any design created onto a screen for your parts.
Some of the advantages of Screen Printing are, brand recognition for your business displaying on your products, assembly instructions, product warnings/hazards, etc. Tri-State Fabricators produces Screen Printing of the highest quality so you know it’s durable.
Metal Finishing is the art of treating the exterior portion of product, often metal but can also be made of other materials, so that the surface is clean and free of any debris. Then the process of applying coats or either paint of powder coat takes place. This coating process improves the quality of the product in both appearance and resistance to wear and corrosion.
Tri-State Fabricators, Inc., understands that a project typically isn’t complete until a high-quality finish has been added to your product. This is why our painting and powder coating teams continuously inspect the products throughout the Metal Finishing process.