


Elegir entre los 10 mejores Bombines Hidráulicos exige más que comparar precios. El diámetro, la carrera, la presión máxima y el material determinan su rendimiento real. Un modelo puede parecer robusto en una fotografía. Sin embargo, fallar al instalarlo resulta costoso.
Grand View Research situó el mercado mundial de cilindros hidráulicos en varios miles de millones de dólares durante 2023. También prevé un crecimiento sostenido hasta 2030, impulsado por la automatización, la construcción y la maquinaria agrícola. MarketsandMarkets identifica una tendencia similar. Sus análisis destacan la demanda de componentes más compactos, eficientes y resistentes a la corrosión. Estos datos orientan la selección, pero no sustituyen las especificaciones del fabricante.
La experiencia técnica importa. Anthony Esposito, autor de Fluid Power with Applications, resume un principio esencial: «La potencia hidráulica necesita control, no solamente presión». La frase puede parecer sencilla. Sin amores. Una junta mal dimensionada, una rosca incompatible o una fuga mínima pueden detener todo el sistema. Por eso, esta guía compara capacidad de carga, sellado, compatibilidad, mantenimiento y opiniones verificables. También considera el uso cotidiano: una prensa de taller, una plataforma elevadora o una máquina agrícola trabajando bajo polvo y humedad.
No existe un bombín perfecto.
La elección depende del entorno, la frecuencia de uso y el presupuesto disponible. Conviene revisar las fichas técnicas, confirmar las medidas y desconfiar de promesas demasiado generales. Algunos productos económicos cumplen durante meses. Otros exigen reemplazos prematuros. Esta pretende reducir esa incertidumbre, aunque toda compra responsable debe contrastarse con la selección de la aplicación concreta.
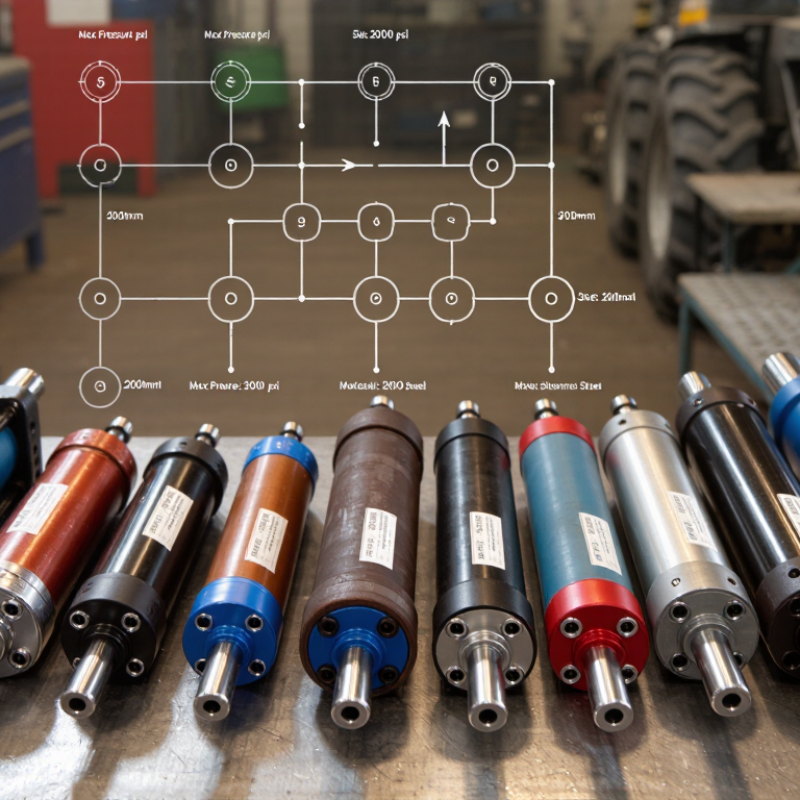
Un bombín hidráulico convierte la presión del fluido en fuerza mecánica. Su principio es sencillo: la presión empuja un pistón dentro de una cámara sellada. La relación se expresa como F = P × A. Con 100 bar y un área de 10 cm², puede generar aproximadamente 10.000 newtons. Esa fuerza mueve, sujeta o acciona componentes con precisión.
La elección exige revisar diámetro, carrera, presión máxima, caudal y temperatura. La norma ISO 4413 recomienda controlar riesgos, limpieza del fluido y dispositivos de protección. Además, un informe técnico del Departamento de Energía de Estados Unidos señala que fugas, calor y regulación deficiente pueden causar pérdidas superiores al 20% en sistemas hidráulicos auditados. No todo se resuelve aumentando la presión. Un cálculo acelerado puede dañar juntas y deformar piezas. Conviene confirmar la carga real, porque los catálogos no sustituyen una medición.
Consejos: Busca un bombín con margen de seguridad, pero evita sobredimensionarlo. Revise las conexiones antes de aplicar presión. Una gota de aceite ya merece atención. Filtra el fluido según la especificación del fabricante y registra presión, temperatura y ruido durante el uso. Ese registro permite detectar el desgaste antes de una avería. A veces olvidamos lo básico: una manguera rígida, torcida o mal fijada también reduce el rendimiento.
El gráfico muestra la fuerza de empuje teórica producida por cilindros hidráulicos con diferentes diámetros internos a una presión constante de 200 bar. La fuerza se calcula mediante la fórmula del área del pistón: F = P × π × d² ÷ 4. La fuerza real puede ser menor debido a la fricción, la resistencia del sello y las pérdidas del sistema.
La elección de bombas hidráulicas exige comprender las normas ISO 6020/2 e ISO 6022 . La primera corresponde a cilindros compactos para presiones nominales de 160 bar. La segunda está orientada a construcciones más robustas, con una presión nominal de 250 bar. Ambas normas establecen dimensiones, fijaciones y criterios de intercambiabilidad. No garantizan, por sí solas, que cualquier cilindro funcione bien en una máquina concreta.
En revisión técnica, conviene comprobar la carga real, la carrera y el diámetro del vástago. También importan la velocidad, los golpes de presión y el número de ciclos diarios. Un cilindro ISO 6020/2 puede ser adecuado en prensas ligeras, elevadores o sistemas industriales compactos. Para esfuerzos intensos, la ISO 6022 ofrece mayor margen estructural. Pero elegir 250 bar sin necesidad puede aumentar el costo y el peso.
Hay detalles fáciles de olvidar. La alineación deficiente desgasta las juntas y dobla el vástago. El aceite contaminado provoca rayos internos. La temperatura modifica la viscosidad y el comportamiento de las juntas. Conviene revisar los planos, el tipo de montaje y la protección frente al ambiente. A veces se selecciona por presión máxima y no por carga dinámica. Ese criterio resulta incompleto. La experiencia del taller también enseña algo incómodo: una instalación bien calculada puede fallar por mantenimiento irregular.
La fuerza hidráulica depende de una relación sencilla: F = p × A . La presión aporta intensidad, pero el área del pistón determina cuánto empuje se obtiene. No basta con mirar la presión máxima indicada en una ficha técnica.
En una prueba de taller, un pistón de 50 mm tiene un área aproximada de 0,00196 m² . A 160 bar, géneros cerca de 31.400 N , equivalentes a unas 3,2 toneladas de fuerza teórica . El cálculo exige convertir bar a pascales. Parece sencillo. Sin embargo, rozamientos, fugas internas y pérdidas en las válvulas reducen el resultado real.
El caudal controla la velocidad. Con 10 litros por minuto y ese mismo pistón, la extensión ronda los 85 mm por segundo . Al retroceder, el vástago disminuye el área útil y cambia la velocidad. Conviene medir ambos lados.
También revise la carrera, el diámetro del vástago, la temperatura del aceite y la carga lateral permitida.
Un bombín sobredimensionado puede parecer más seguro, aunque exige más caudal y aumenta el consumo. A veces elegimos por intuición y no por cálculo. Esa decisión merece revisarse antes de comprar.
La presión de trabajo debe quedar por debajo del límite del conjunto, incluyendo racores, mangueras y soporte .
10 Mejores Bombines Hidráulicos para Comprar
Materiales, juntas y carrera: factores técnicos de resistencia y duración
En el taller, comprobó que el material define buena parte de la vida útil del bombín hidráulico. Un vástago de acero endurecido y cromado resiste mejor la corrosión y los arañazos. El cuerpo necesita paredes uniformes, sin poros visibles ni soldaduras deficientes. El aluminio pesa menos, pero exige más cuidado frente a golpes y presiones elevadas.
Las juntas merecen una revisión detallada. El poliuretano soporta bien la fricción, mientras que algunos elastómeros trabajan mejor con temperaturas altas. Su compatibilidad depende del fluido, la presión y el ambiente. Una junta incorrecta puede endurecerse, hincharse o perder aceite en pocas semanas. Conviene consultar la ficha técnica y comprobar los rangos reales, no solo la descripción comercial.
La carrera debe cubrir el movimiento necesario sin forzar los extremos. Si queda corto, el mecanismo trabaja inclinado. Si sobra demasiado, aumenta la exposición del vástago y la posibilidad de flexión. He visto equipos robustos fallar por cargas laterales mal calculadas. Ese detalle se suele ignorar. También conviene instalar guardapolvos y revisar partículas metálicas durante el mantenimiento. No siempre se elige bien a la primera; Medir la carga, el espacio y los ciclos ayudan a corregir esa decisión. Los estándares técnicos aportan una referencia confiable, aunque no sustituyen una inspección práctica.
| Configuración | Diámetro del orificio | Diámetro de la varilla | Longitud de carrera | Presión de trabajo nominal | Material del tubo | Material y acabado de la varilla | Material de sellado | Temperatura de funcionamiento | Servicio recomendado | Ciclos nominales aproximados |
|---|---|---|---|---|---|---|---|---|---|---|
| Cilindro compacto de uso ligero | 25 mm | 16 mm | 100 mm | 160 bar | Tubo de acero al carbono pulido | Acero al carbono cromado duro | NBR con limpiador de poliuretano | -20°C a +80°C | Equipos agrícolas y de automatización de pequeño tamaño | Hasta 500.000 ciclos |
| Cilindro de tirantes de uso general | 32 mm | 20 mm | 200 mm | 160 bar | Tubo de acero al carbono pulido | Acero al carbono cromado duro | Sello de vástago de poliuretano y sello de pistón de NBR. | -20°C a +80°C | Maquinaria para manipulación de materiales y talleres | Hasta 750.000 ciclos |
| Cilindro de doble efecto de servicio medio | 40 mm | 25 mm | 250 mm | 210 bar | Tubo de acero sin costura pulido | Acero cromado endurecido por inducción | Juego de sellos de poliuretano y NBR | -30°C a +90°C | Accesorios para la construcción y sistemas de elevación | Hasta 1.000.000 de ciclos |
| Cilindro industrial de carrera larga | 50 mm | 30 mm | 500 mm | 210 bar | Acero sin costura rectificado con precisión | Varilla de acero C45 cromada | Junta de vástago de poliuretano con juntas de pistón de NBR | -30°C a +90°C | Prensas, cintas transportadoras y posicionamiento industrial | Hasta 1.000.000 de ciclos |
| Cilindro de alta carga | 63 mm | 36 mm | 300 mm | 250 bar | Tubo de acero aleado pulido | Acero cromado endurecido por inducción | Poliuretano de alta presión y NBR | -30°C a +100°C | Maquinaria pesada y equipos compactos para movimiento de tierras | Hasta 1.200.000 ciclos |
| Cilindro resistente a la corrosión | 50 mm | 30 mm | 250 mm | 160 bar | Tubo de acero inoxidable o acero revestido | Acero inoxidable con superficie pulida | Junta de vástago FKM con anillo guía de PTFE | -20°C a +120°C | Áreas marinas, de procesamiento de alimentos y de lavado. | Hasta 800.000 ciclos |
| Cilindro de alta temperatura | 40 mm | 25 mm | 200 mm | 160 bar | Tubo de acero al carbono pulido | Acero aleado cromado | Juntas de FKM con anillos de refuerzo de PTFE | -20°C a +150°C | Sistemas de fundición, procesamiento térmico y aceite caliente | Hasta 600.000 ciclos |
| Cilindro de precisión de baja fricción | 32 mm | 20 mm | 150 mm | 160 bar | Tubo de acero rectificado con precisión | Acero rectificado y cromado | Elementos de sellado de PTFE con anillos guía de baja fricción | -20°C a +100°C | Robótica, equipos de prueba y movimiento controlado. | Hasta 1.000.000 de ciclos |
| Cilindro elevador telescópico | Diámetro de la primera etapa de 70 mm | Varilla exterior de 45 mm | Extensión total de 900 mm | 180 bar | Tubos multietapa de acero pulido | Escenarios de acero cromado | Juego de juntas telescópicas de poliuretano y NBR | -20°C a +80°C | Cajas basculantes, plataformas elevadoras y equipos de volteo | Hasta 300.000 ciclos |
| Cilindro soldado de alta resistencia | 80 mm | 45 mm | 400 mm | 250 bar | Tubo de acero pulido soldado | Acero cromado endurecido por inducción | Guía de poliuretano de alta presión, NBR y PTFE | -30°C a +100°C | Excavadoras, cargadoras y cargas de choque severas | Hasta 1.500.000 ciclos |
Comparar los 10 mejores bombas hidráulicas exige mirar más allá del precio. La capacidad nominal debe superar el peso real del vehículo, dejando un margen prudente. Un modelo de 2 toneladas no sirve para levantar permanentemente 2 toneladas. La estabilidad también cuenta: base ancha, soldaduras uniformes y descenso controlado reducen los riesgos. Conviene revisar la norma EN 1494 para equipos móviles de elevación. En ciertos mercados, la referencia ASME PALD aporta criterios adicionales de diseño y ensayo. No todas las declaraciones comerciales ofrecen la misma evidencia.
La seguridad empieza antes de accionar la palanca. Compruebe la válvula de sobrecarga, el rango mínimo y máximo, el grosor del pistón y la calidad del sellado. Una fuga pequeña ya merece atención. El informe Hydraulic Equipment Market de Grand View Research estimó este mercado mundial en unos 49.400 millones de dólares en 2023, con crecimiento previsto hasta 2030; Estos datos describen el sector hidráulico general, no solo los bombines. Por eso, no debe convertirse en una promesa de rendimiento. En precio, compare garantía, repuestos y mantenimiento, además de la importación inicial. Un bombín barato puede encarecerse si pierde aceite o baja lentamente. En una prueba práctica, la elevación debe sentirse progresiva, sin tirones ni ruidos metálicos. Falta comprobar algo importante: muchos usuarios confunden capacidad máxima con uso seguro.


For those larger-sized parts, or smaller quantity runs, we have 2 independent powder coat booths and ovens. The quality, durability and affordability of today’s powder coating finishes make this the process of choice for world-class companies.
Powder coating advantages over other forms of coating are many. Materials used in the Powder coating process can be metals and non-metals that come in a multitude of thicknesses, textures, colors, etc. Another of Powder coating’s biggest advantages over conventional coatings is its ability to create finishes in many different textures. Powder Coating Booths allow us the ability to apply these advantages to large products.
Tri-State Fabricators runs a full-service conveyor line for painting. Wet painting can provide protection or decoration to many different part styles. From start to finish, every project is easier to undergo random and point-based inspection by our skilled painting team.
Advantages to our Wet Paint Line are these lines start with product prep and ends with a thorough inspection of a high quality finished product. Our ability to complete large and small projects with a superior finish and doing so in a timely and economical fashion. This passes along the savings in production to our customers. When powder coating ins not an option, our Wet Paint Line gets the job done right the first time.
When the parts get big and heavy we roll-out our custom paint racks and oversize booth. By utilizing our partnerships with all the major paint brands, we can match virtually any color with wet paint.
The advantages of having access to a Wet Paint Booth are many. Large projects of many different shapes can be loaded into the booth. The Wet Paint Booth offers an environment that is much more controlled than a typical parts painting operation.
Not only are they used because of their controlled environment, but they’re are also advantageous when it comes to applying paint to parts that are needed in industries that require specialty coatings such as medical, aerospace, etc.
Our military forces have some very high standards when it comes to the finish of their vehicles and equipment. From the first pre-treatment step to final coat, it takes a great deal of knowledge and experience to protect the men and women of our armed forces. They deserve only the best, and Tri-State Fabricators provides it.
All of our processes are closely monitored by our staff and management teams. Both of which are highly trained in the processes of metal fabrication and finishing. Tri-State Fabricators’ goal is to always fully satisfy each and every customer, including the military. We will always put a 110% into what we do.
Abrasive media blasting is an excellent way to remove old paint, rust, and increase the paint/powder adhesion. Glass beads produce a much smoother and brighter finish than angular abrasives; leaving the part clean yet without any dimensional change. Chemically inert and environmentally friendly, we can recycle our beads approximately 30 times; making them a more preferred method of metal cleaning or surface finishing.
Advantages to Glass Bead Blasting are many. Glass bead blast media is used when a project is needing rough surfaces need to become smooth for applications of coatings such as paint. It is typically used to clean paint and rust from a product surface without deforming the surface it is being used on. Overall, compared to many other blasting media, Glass Bead Blasting is a very economical choice and those savings are always passed on to our customers.
Tri-State Fabricators utilize a zinc phosphate wash to clean and etch the material to ensure the best paint adhesion possible. The unique design of our 3-stage wash system does the work like a 5-stage. From Cleaning and rinsing to conversion coating and post-treatment, Our Part Washing process is a complete service and works throughout the fabrication service and the finishing service.
Along with the previously mentioned benefits, Curing is a vital chemical reaction that leaves the product finish hard and relatively safe from mild abrasion and aggressive corrosion. This process can be done in more than one way; ambient air-dry or in curing ovens at temps that exceed 240°.
From fixing paint mistakes (someone else’s of course) to simply cleaning our paint line hooks, our burn-off oven is put to good use. After a quick burn-off, a little clean up, and a fresh coat of paint, your parts will look better than new.
Why does our Burn-Off Oven work so well? Because super heating the air around parts turns the materials into ashes. From paint and powder coatings to rubber and machining oils, high temps do the job without degrading the integrity of the part.
Masking is a vital part of producing high quality products. We have die-cut masking patterns to protect machined surfaces as well as a wide range of plugs and caps to protect threaded holes and bolts. We provide permanent and temporary masking.
Masking allows the selected sections of a product to be protected from a fabrication or finishing service. This can be with both chemicals when etching and tapes, paints when only finishing just a section of the product. Masking is great in aiding the customization process of a project.
Screen printing is a photographic process that transfers artwork onto a porous nylon screen which allows colored ink to flow through the screen and be deposited on an aluminum or plastic component. We can generally have just about any design created onto a screen for your parts.
Some of the advantages of Screen Printing are, brand recognition for your business displaying on your products, assembly instructions, product warnings/hazards, etc. Tri-State Fabricators produces Screen Printing of the highest quality so you know it’s durable.
Metal Finishing is the art of treating the exterior portion of product, often metal but can also be made of other materials, so that the surface is clean and free of any debris. Then the process of applying coats or either paint of powder coat takes place. This coating process improves the quality of the product in both appearance and resistance to wear and corrosion.
Tri-State Fabricators, Inc., understands that a project typically isn’t complete until a high-quality finish has been added to your product. This is why our painting and powder coating teams continuously inspect the products throughout the Metal Finishing process.

